
 ENG

Proč technický list nevypráví celý příběh
Dva šnekové lisy na odpadní vodu se stejnou jmenovitou kapacitou a stejnou uváděnou suchostí koláče se mohou po roce provozu chovat velmi odlišně. Jeden si zachovává svůj výkon se stabilním proudem motoru a mírnou dávkou polymeru. Na druhém je vidět postupně stoupající vlhkost dortu, občasné ucpání a převodovka, která jede horko.
Tento rozdíl jen zřídka pochází z konceptu designu. Oba stroje používají stejný fyzikální princip: rotující šnek tlačí kal proti povrchu filtru, vytlačuje vodu, zatímco pevné látky se pohybují směrem k výstupnímu konci. Rozdíl pochází z výrobního procesu — jak je hřídel opracována, jak je sestaven filtr, jak pečlivě jsou díly vyrovnány a jak poctivě je stroj testován, než opustí továrnu.
Praktický závěr je přímý: o odvodňovacím výkonu, provozních nákladech a životnosti se z velké části rozhoduje ve fázi výroby. Pochopit, jak se vyrábí šnekový lis na odpadní vodu, proto není žádný technický luxus. Jedná se o nákupní nástroj, který může ušetřit roky úpraven odpadních polymerů a prostojů.
Hlavní fáze výroby šnekových lisů na odpadní vodu
Výroba šroubového lisu probíhá v šesti hlavních krocích. Každý z nich zanechá stopu ve finálním stroji:
- Inženýrství a projektování procesů
- Výběr materiálu a sledovatelnost
- Obrábění šnekového hřídele a filtračních prvků
- Svařování a konstrukce rámu
- Montáž a vyrovnání
- Tovární testování
Inženýrství a navrhování procesů
Výroba začíná výpočtem geometrie šroubu. Technik určí průměr kořene, rozteč a kompresní poměr z cílového typu kalu, vstupní koncentrace a požadovaného výkonu. Tato čísla definují profil tlaku podél odvodňovací zóny, který určuje, kolik vody může být odstraněno před vypuštěním kalu.
Fáze návrhu také opravuje strukturu filtru. Klínové síto je vhodné pro vláknité kaly z výroby papíru nebo potravinářství. Vícekotoučový filtr je lepší pro zaolejovaný kal a kal s nízkou koncentrací, protože nabízí větší otevřenou plochu pro únik vody. Pokud potřebujete obnovit, jak se tyto návrhy chovají v terénu, vysvětluje náš dřívější článek jak funguje odvodňovací proces uvnitř šnekového lisu .
Výběr materiálu a sledovatelnost
Prvním fyzickým rozhodnutím je třída nerezové oceli. SUS304 je výchozí nastavení pro komunální kal a mnoho průmyslových toků. SUS316 přidává molybden pro odolnost vůči chloridům a je specifikován tam, kde jsou přítomny korozivní chemikálie, jako jsou chemické odpadní vody nebo pobřežní zařízení.
Výběr materiálu je snadné reklamovat, ale těžko ověřit. Seriózní továrna vlastní mlýnské certifikáty, které potvrzují skutečné složení slitiny a dodává je se strojem. Důležitá je také tloušťka plechu rámu a násypky; tenký rám se časem ohýbá a pomalu mění vyrovnání rotujících částí. Pro hlubší srovnání známek naše technická poznámka na výběr z nerezové oceli pro šnekové odvodňovací stroje uvádí, co by měl certifikát obsahovat a kde jsou jednotlivé známky vhodné.
Obrábění šroubového hřídele a filtračních prvků
Hřídel šroubu je obrobena na CNC soustruhu tak, aby vnější průměr zůstal konzistentní po celé své délce. Házivost – odchylka hřídele od jeho skutečné osy otáčení – je obvykle řízena na 0,1 mm nebo méně na metr délky hřídele. Hřídel, která překročí tuto hodnotu, tlačí kal na jednu stranu filtru, což způsobuje nerovnoměrné opotřebení síta a trvalé snížení suchosti koláče.
U vícekotoučových lisů musí být každý filtrační kotouč plochý a stejnoměrné tloušťky. Když jsou disky naskládány a komprimovány, malé odchylky jednotlivých disků vytvářejí nerovnoměrnou šířku štěrbiny. Konzistence šířky štěrbiny je jedním z nejjasněji měřitelných rozdílů mezi pečlivou výrobou a krátkou výrobou, protože přímo řídí, kolik jemných pevných látek je zachováno.
Svařování a konstrukce rámu
Rám, vtokový zásobník kalu a vypouštěcí kužel jsou svařeny v přípravcích, které omezují deformaci. Svarové švy, které jsou v kontaktu s kalem, jsou vybroušeny v jedné rovině, protože hrubá hrana svaru zachycuje vláknitý materiál a stává se výchozím bodem ucpání.
Kvalita svařování nerezové oceli není pouze o tvaru housenky. Zóna svaru musí být během procesu chráněna před kyslíkem a hotový svar by měl být mořen a pasivován, aby se obnovila odolnost proti korozi. Pokud tento krok přeskočíte, svarová linie se stane prvním místem, kde začíná důlková koroze v kalu bohatém na chloridy.
Montáž a vyrovnání
Nejcitlivějším krokem je nastavení vůle mezi šroubem a povrchem filtru. U většiny šroubových lisů je tato mezera mezi 0,5 a 1,5 mm a musí být konzistentní po celém obvodu. Montážní technici to kontrolují číselníkovými úchylkoměry, otáčením hřídele a měřením v několika úhlových polohách.
Motor, převodovka a šroubový hřídel jsou poté spojeny a vyrovnány podle specifikace výrobce. Spojka, která je při montáži nucena do vyrovnání, se o několik měsíců později projeví jako hluk a vibrace převodovky. Toto je také fáze, kdy design ukazuje svou servisní přívětivost: přístupná ložiska a proplachovací body jsou výsledkem rozhodnutí přijatých dříve, ale viditelná jsou až nyní.
Tovární testování
Před zabalením šroubového lisu by měl kompletní tovární test zahrnovat záběh vody, měření proudu motoru a vibrací, kontrolu směru otáčení a vizuální kontrolu těsnosti. Kde je to možné, je stroj testován s reálným nebo syntetickým kalem, aby se potvrdilo chování při vypouštění koláče.
Továrna zaznamenává tyto základní hodnoty. Stejná čísla se později použijí na místě zákazníka k potvrzení, že instalace a spuštění byly správně dokončeny. Vyžádat si zkušební protokol vašeho konkrétního stroje, nejen pro modelovou rodinu, je normální a profesionální praxe.
Tolerance, které vás následují do každodenního provozu
Některé výrobní tolerance jsou kosmetické. Na šroubovém lisu jich několik není. V tabulce níže jsou uvedeny parametry s největším vlivem na každodenní provoz.
| Výrobní parametr | Typický cíl | Provozní efekt, pokud je špatný |
|---|---|---|
| Vůle mezi šroubem a filtrem | 0,5 až 1,5 mm v závislosti na modelu | Nižší suchost koláče, vyšší spotřeba polymeru |
| Výběh hřídele | Max. 0,1 mm na metr délky hřídele | Nerovnoměrné opotřebení, vibrace, poškození ložisek |
| Plochost filtračního kotouče | Do 0,2 mm po ploše filtru | Změna šířky štěrbiny, únik pevných látek, ucpání |
| Dokončení svaru v kalové dráze | Splachování země | Hromadění vláken, ucpání, další zastavení čištění |
| Seřízení převodovky a motoru | V rámci specifikace výrobce | Hluk, vibrace, přehřívání převodovky |
| Třída nerezové oceli | SUS304 nebo SUS316 s certifikátem mlýna | Koroze, prasklé svary, předčasná výměna |
Jak kvalita výroby ovlivňuje provozní náklady
Spotřeba polymeru
Nerovnoměrná vůle mezi šnekem a filtrem nutí obsluhu zvýšit dávku polymeru, aby zůstaly vločky neporušené. Polymer je obvykle největší chemickou cenou při odvodňování kalu. Dobře vyrobený lis dává vločkám konzistentní profil smyku, takže operátoři běžně dosahují stejné suchosti koláče s nižší dávkou.
Spotřeba energie
Šnekové lisy již spotřebují mnohem méně energie než odstředivky nebo pásové lisy, protože pohon běží při nízkých otáčkách a k dopravě se využívá spíše mechanická práce než odstředivé zrychlení. Tato výhoda se zmenšuje, když je kvalita výroby nízká. Nesouosá hřídel a špatně nasazená ložiska přeměňují elektrickou energii na tření a teplo, zvyšují proud motoru a zkracují životnost součástí. Pro průmyslové toky se smíšeným složením je Model průmyslového šroubového lisu QXDL132 je příkladem pomaloběžné konstrukce s kontaktními díly odolnými proti korozi stavěnými pro abrazivní kal.
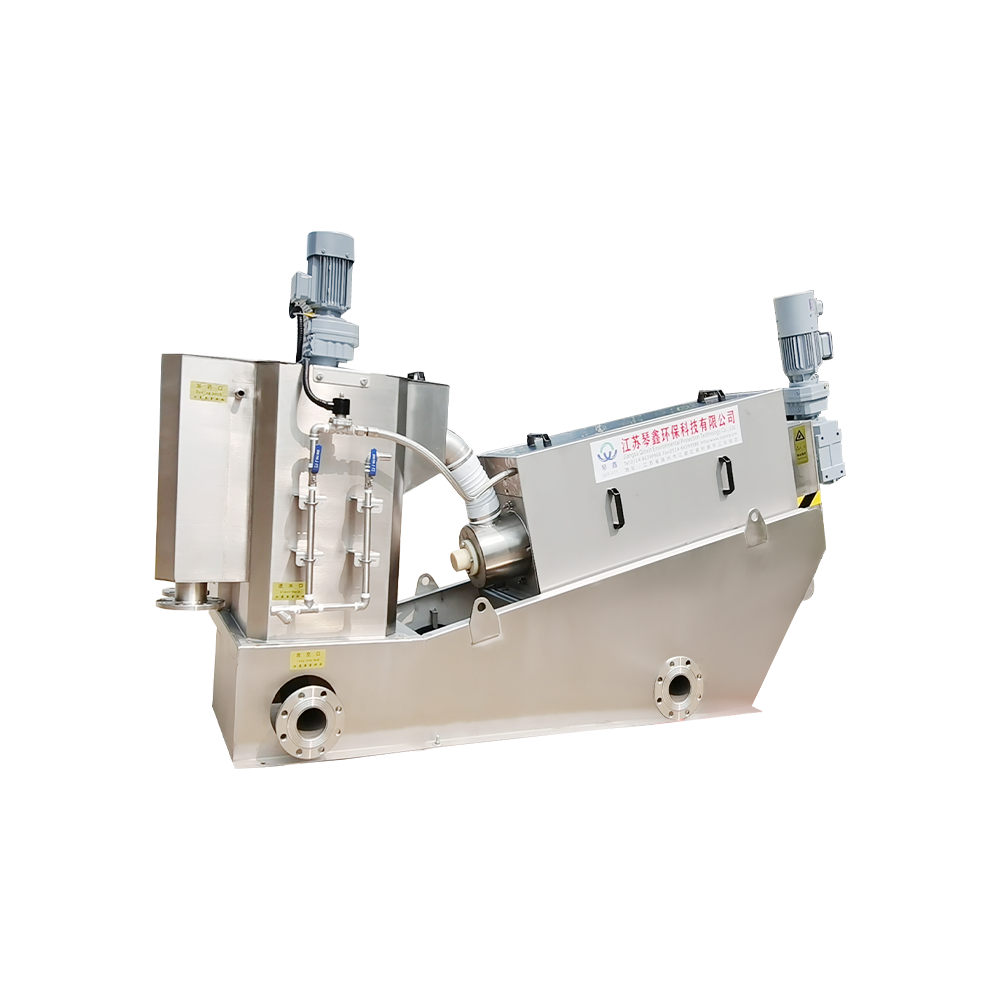 Zakázkový potravinářský energeticky úsporný lis Odvodňovací stroj spirálový šroub kalu rosení Yangzhou Qinxin Environmental Protection Technology Co., Ltd. je Čína vlastní potravinářský energeticky úsporný lis na odvodňovací stroj Spiral Sc... Zobrazit produkt →
Údržba a zanášení
Dvě nejčastější stížnosti na údržbu šroubových lisů jsou ucpání síta a selhání ložisek. Ucpání často souvisí s nekonzistentní šířkou štěrbiny nebo hrubým svarem uvnitř dráhy kalu. Selhání ložisek často souvisí se souosostí hřídele ve fázi montáže. Oba jsou výrobní problémy dlouho předtím, než se stanou provozními problémy. Pokud již provozujete lis, náš pokyny pro údržbu a životnost šroubových lisů z nerezové oceli uvádí kontrolní body a intervaly výměny, které vám pomohou tyto problémy včas zachytit.
Ověření kvality výroby před objednáním
Když provádíte audit dodavatele šroubového lisu, považujte továrnu za součást specifikace. Těchto pět kontrol pokrývá oblasti s nejvyšším rizikem:
- Frézovací certifikáty pro jakost nerezové oceli používané na smáčené díly.
- Zpráva o továrním testu nebo testovací video pro konkrétní stroj, který kupujete.
- Svářečská praxe — certifikovaní svářeči a moření/pasivace jako standardní krok.
- Dostupnost náhradních dílů po dobu nejméně pěti let: hřídele, kotouče, síta, ložiska a těsnění.
- Referenční instalace ve vašem odvětví nebo se srovnatelným typem kalu.
Výrobce s vlastní výrobní linkou a historií napříč projekty komunálních a průmyslových odpadních vod pravděpodobně odpoví na tyto otázky spíše dokumentací než sliby. The QXDL303 ekologický automatický odvodňovací stroj , například pochází z rodiny produktů rafinovaných v různých odvětvích; jeho vícediskový design odráží výrobní zkušenosti s mastnými a jemnými částicemi kalu. Podobně, Model šroubového lisu na chemické odpadní vody QXDL354 ukazuje, jak korozivní média mění specifikaci materiálu filtru a detaily těsnění.
 Automatický šroubový lis na odvodňování kalů pro odpadní vody hospodářských zvířat Vysoce účinný šroubový lis pro čištění odpadních vod hospodářských zvířat. Automatizujte separaci pevných látek a kapalin, snižte objem kalu a snižte... Zobrazit produkt →
 Vlastní úprava odpadních vod Ekologický stroj na odvodňování kalu se spirálovým šroubem Yangzhou Qinxin Environmental Protection Technology Co., Ltd. je Čína vlastní čištění odpadních vod Ekologicky šetrné spirálové šroubové kaly Dewa... Zobrazit produkt →
Jeden praktický bod na závěr: přizpůsobte stroj kalu. Horizontální šnekový lis pro potravinářské účely se řídí jinými hygienickými normami než model průmyslové odpadní vody a podle toho se liší i mechanické detaily. Správná shoda snižuje kapitálové i provozní náklady. Špatná shoda změní malou počáteční úsporu na roky zvýšeného používání polymeru a opakované servisní návštěvy.
Závěr
Výrobní proces šnekového lisu na odpadní vodu určuje tři čísla, která jsou pro čistírnu nejdůležitější: suchost koláče, spotřeba polymeru a neplánované odstávky . Certifikace materiálů, tolerance obrábění, vyrovnání sestav a tovární testování nejsou abstraktním žargónem kvality. Jsou praktickým rozdílem mezi lisem, který běží roky, a lisem, který vyžaduje neustálou pozornost.
Při hodnocení dodavatelů se ptejte, jak je hřídel opracována, jak je filtr smontován a co vlastně obsahuje zkušební protokol. Odpovědi vám řeknou o stroji více než jakákoli tabulka nominálních kapacit.


 TOP